称重灌装机精度与效率的平衡之道:从500G-5KG小瓶装灌装线看液体灌装设备的技术演进
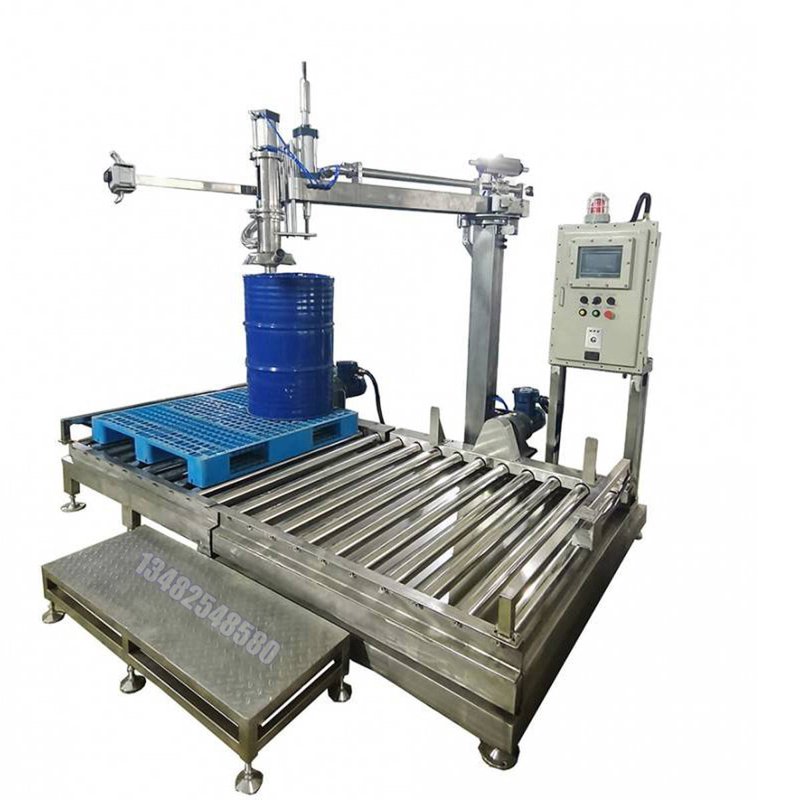
在液体灌装领域,精度与效率长期被视为一对难以调和的矛盾。尤其在500G-5KG小瓶装场景中,食品、调味品、日化及部分化工行业对单瓶净含量的合规性要求极为严苛,而产线节拍又直接决定产能上限。如何在二者之间找到工程学意义上的最优解,是称重灌装机技术演进的核心命题。本文结合行业实测数据与典型应用案例,探讨这一平衡的实现路径。
一、精度痛点:净含量合规与物料损耗的双重压力
根据《定量包装商品计量监督管理办法》,500g-5kg规格的预包装商品,其平均实际含量不得低于标注净含量,单件允许短缺量随标称值浮动。以5kg规格为例,单件允许短缺量为标称值的1.5%,即75g。看似宽松,但若灌装设备长期处于负偏差状态,单批次数千瓶的累计短缺足以触发监管抽检不合格;反之,若为保合规而普遍正偏差灌装,每瓶多灌10-20g,按年产百万瓶计算,物料损耗可达10-20吨,直接侵蚀利润。
传统容积式灌装机依赖活塞行程或流量计控制,受物料黏度、温度、管道压力波动影响显著,500G-5KG区间的实际灌装误差常达±1.5%-2.5%。而称重灌装机采用动态称重反馈闭环,将传感器实时采集的重量信号与目标值比对,通过高速阀门开闭修正落料量,典型误差可压缩至±0.2%-0.5%。这一量级差异,正是称重技术在小瓶装灌装线中快速渗透的根本动因。
二、技术拆解:半自动纯电动称重灌装机的工程逻辑
以FM-SWD5KG半自动纯电动称重灌装机为观察样本,可以清晰看到称重灌装机的技术架构。设备以高精度称重传感器为核心计量单元,配合纯电动驱动的下料阀组,摒弃了传统气动元件对气源稳定性的依赖。纯电动方案的优势在于响应速度快、重复定位精度高,且无需配置空压机与气路维护,对于中小规模灌装线而言,部署门槛与运维成本均显著降低。
在控制逻辑上,设备采用“快加-慢加-点动”三段式落料策略:接近目标值时自动切换至慢速补充,最后以点动方式逼近设定值。这一策略将称重灌装机的单瓶灌装周期控制在合理区间,同时兼顾了精度与节拍。实测数据表明,针对1kg-5kg水基液体物料,单头灌装精度可稳定在±2g以内,单瓶循环时间约8-15秒,适配半自动产线的人工上下瓶节奏。
三、产线适配:从单机到称重灌装线的系统思维
称重灌装机的价值不仅体现在单机精度,更在于其与灌装线的系统集成能力。在调味品、食用油、日化洗剂等典型场景中,灌装线通常由理瓶、灌装、旋盖、贴标、喷码等工位串联而成。称重灌装机作为核心计量工位,其数据接口可向上位系统回传每瓶重量记录,为批次追溯与净含量统计提供原始数据,这在中大型食品企业的质量体系审核中已成为加分项乃至必选项。
值得关注的是,上海灌装机产业集群在称重灌装设备的模块化设计上积累了较成熟的配套经验。灌装头数量、输送带长度、旋盖方式均可按产能需求组合,500G-5KG小瓶装灌装线与大规格灌装设备共用称重控制平台,降低了多规格生产企业的设备管理与备件成本。这种“平台化+模块化”的思路,正逐步替代过去一机一规格的定制模式。
四、选型建议:匹配场景比追求参数更重要
称重灌装机并非精度越高越好。对于黏度低、流动性好的物料,高精度传感器与快速阀门组合可发挥最佳效能;而对于含颗粒、易起泡的酱料类物料,落料方式与防滴漏结构的设计优先级甚至高于传感器精度等级。企业在选型时,应优先明确物料特性、单瓶规格区间、目标产能与预算边界,再据此匹配半自动或全自动称重灌装方案。
从行业趋势看,称重灌装技术正从“计量手段”向“数据节点”演进。灌装重量数据与MES系统打通后,可实现净含量趋势预警、阀门磨损监测与预防性维护,将质量管控从终检前移至过程控制。对于年产规模在千万瓶级别的液体灌装企业而言,这一转变带来的隐性收益,往往超过设备本身的精度提升幅度。
称重灌装机的技术成熟度已足以支撑500G-5KG小瓶装场景的精细化生产需求,真正的挑战在于选型逻辑与产线适配的系统性思考。精度与效率的平衡,最终落在对物料、产能与管理需求的准确理解之上。